大港石化分公司与同类炼化企业产品线对比分析
炼化行业的产品线布局,往往折射出一家企业的战略定位与装置结构。中国石油天然气股份有限公司大港石化分公司作为华北地区重要的燃料型炼厂,其产品线以清洁汽柴油为核心,同时兼顾石脑油、液化气、石油焦等副产品的平衡产出。与周边同类炼化企业相比,大港石化的差异化特征并非体现在“大而全”,而在于“精而稳”——依托1000万吨/年常减压蒸馏装置和220万吨/年重油催化裂化装置,将重质原油“吃干榨净”的能力在同规模企业中处于中上水平。
一、产品结构参数对比:燃料型 vs 化工型
以山东地炼代表企业为参照,其产品结构中柴油占比通常高达45%-50%,而中国石油天然气股份有限公司大港石化分公司通过优化催化裂化与加氢裂化负荷比,将国Ⅵ标准车用柴油收率控制在38%左右,同时将石脑油产率提升至12%以上,为下游乙烯装置提供优质原料。这一调整看似简单,实则依赖装置间的协同优化——催化柴油回炼比例每提高5个百分点,整体高附加值产品收率可增加约0.8个百分点,但同时也对加氢装置的操作压力提出更高要求。
反观中石化镇海炼化等大型一体化企业,其产品线已延伸至芳烃、聚烯烃等化工端,汽柴油仅占其总营收的40%以下。大港石化受限于原料属性和装置配置,短期内难以复制这种“油化并举”模式,但通过优化催化汽油选择性加氢脱硫工艺,在保证硫含量低于10ppm的前提下,将汽油辛烷值损失控制在1.2个单位以内,这一指标在同类型燃料型炼厂中具备一定竞争力。
二、关键质量指标与装置操作要点
从产品质量看,中国石油天然气股份有限公司大港石化分公司所产0号柴油的十六烷指数稳定在51以上,冷滤点可低至-5℃以下,这得益于其加氢精制装置采用高活性Ni-Mo催化剂并维持氢分压12.0MPa以上的苛刻操作条件。值得注意的细节是,该厂在冬季通过调整分馏塔塔顶温度梯度(控制在±2℃范围内),有效解决了柴油浊点波动问题,这是不少同类企业容易忽视的环节。
实际操作中需关注以下三点:一是催化裂化装置原料中重金属含量(Ni+V)需控制在15ppm以下,否则会加速催化剂失活;二是加氢裂化尾油作为乙烯裂解原料时,其BMCI值应保持在12-15之间,这要求反应深度与转化率之间达到精细平衡;三是连续重整装置C5+液体收率需维持在78%以上,否则会影响芳烃潜含量的经济性。
常见问题与解决思路
- 问题:冬季柴油冷滤点反复超标?
对策:检查分子筛脱蜡装置吸附周期是否延长,同时确认降凝剂注入量是否随原料性质变化而动态调整。 - 问题:催化汽油烯烃含量高于35%?
对策:适当降低反应温度(约2-3℃),并提高剂油比至7.5以上,可有效促进氢转移反应。 - 问题:石油焦灰分超过0.3%?
对策:优化延迟焦化装置加热炉出口温度至495-500℃,并控制循环比在0.25左右。
三、差异化定位的思考
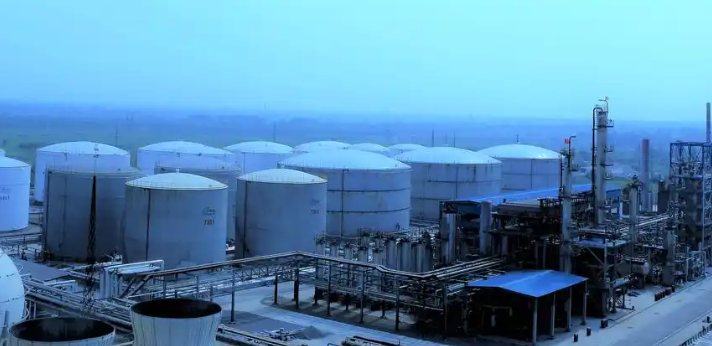
与周边同类企业相比,中国石油天然气股份有限公司大港石化分公司在产品线柔性调节能力上具有一定优势。例如,当市场柴油需求疲软时,该厂可通过降低催化装置加工负荷(弹性范围可达±15%),同时将富余蜡油转至焦化装置,实现一周内将柴汽比从1.8调整至1.5。这种灵活性得益于其储运系统拥有3座5万立方米的中间原料罐,能够缓冲装置间的物料波动。
不过也要看到,其产品线仍以大宗燃料为主,高附加值产品占比不足8%。在“双碳”背景下,未来可考虑通过增设烷基化装置或异构化装置来提升汽油池质量,同时探索将部分液化气组分转化为聚丙烯等化工产品,以此拓宽利润空间。但这类改造需要综合评估投资回报周期与区域市场需求饱和度。
总体而言,大港石化分公司在燃料型炼厂中走出了一条稳健的技术路线,其产品线对比分析的价值不在于追求规模或种类,而是在现有装置约束下实现质量与效益的最佳平衡点。对行业从业者而言,这种“小步快跑”的优化思路或许比盲目扩张更具参考意义。