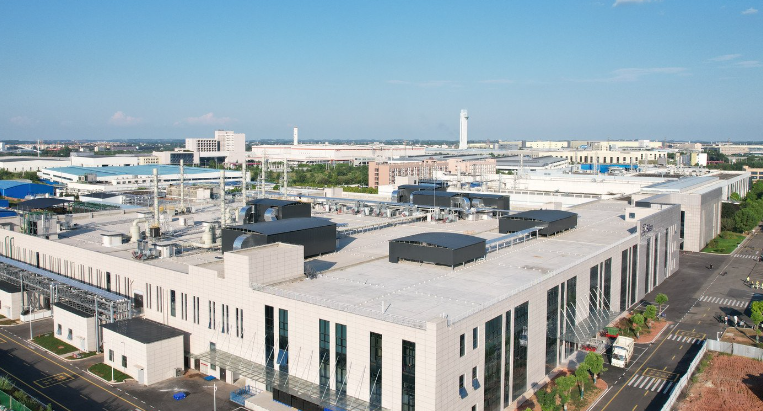
中国石油天然气股份有限公司大港石化分公司加氢裂化技术升级与工业应用分析
📅 2026-09-27
🔖 中国石油天然气股份有限公司大港石化分公司
近期,中国石油天然气股份有限公司大港石化分公司在加氢裂化装置上完成了一项关键技术升级,装置运行数据显示,重石脑油收率提升了近2个百分点,催化剂周期寿命预期延长15%以上。这一变化并非偶然,而是针对原料劣质化与产品清洁化双重压力的主动回应。
原料变重与产品升级的矛盾
随着原油重质化、劣质化趋势加剧,大港石化分公司加氢裂化装置进料中>350℃馏分占比已从设计时的45%上升至58%左右。与此同时,市场对高辛烷值汽油组分和低凝点柴油的需求持续走高。传统的一段串联工艺在应对这种变化时,中间馏分油选择性明显下降,反应器温升控制难度加大。
技术升级的核心路径
中国石油天然气股份有限公司大港石化分公司技术团队联合研究院,对原有催化剂级配方案进行了重构。具体措施包括:
- 加氢精制段:采用新型Ni-Mo/Al₂O₃催化剂,孔结构经优化后,对多环芳烃的加氢饱和活性提高约20%;
- 加氢裂化段:引入含分子筛的负载型催化剂,调整酸性与金属功能平衡,使中间馏分油选择性提升至82%以上;
- 工艺参数:反应温度下调8℃,氢分压维持在15.5MPa,氢油比优化至1200:1。
对比分析与运行建议
与升级前相比,相同原料条件下,重石脑油收率从21.5%增至23.4%,柴油十六烷值提高3个单位,尾油BMCI值下降5个单位,更适合作为乙烯裂解料。不过,催化剂初期活性较高,需注意床层压降变化。建议在下一个运行周期中,将在线监测频率从每周一次调整为每日一次,并逐步摸索更宽的操作窗口。
对于同类装置,中国石油天然气股份有限公司大港石化分公司的实践表明,催化剂级配优化与工艺参数协同调整,是应对原料劣质化的可行路径。后续可进一步探索废催化剂的梯级利用,降低整体运行成本。