中国石油天然气股份有限公司大港石化分公司催化裂化装置技术升级与工业应用分析
近期,中国石油天然气股份有限公司大港石化分公司对核心催化裂化装置实施的技术升级改造已稳定运行逾三个月。从标定数据看,轻质油收率提升约1.8个百分点,吨油能耗下降5.2千克标油,再生烟气中NOx浓度稳定控制在50mg/m³以下。这一组数字背后,是老装置面对原料重质化、劣质化趋势与日益严苛环保标准的双重倒逼。
原料劣质化带来的运行瓶颈
近年来,华北地区原油资源结构发生明显变化,大港石化分公司进厂原料中减压渣油掺炼比例逐步提高,残炭值与重金属含量同步上升。传统催化剂体系在这一工况下表现出明显的不适应性:剂油比被迫提高,再生器烧焦负荷逼近上限,产品分布变差。更棘手的是,原有烟气脱硝设施在满负荷工况下裕度不足,难以满足即将收严的地方排放标准。
问题根源不在单一环节,而是反应—再生系统与后续烟气处理能力之间的系统性失配。
关键技术改进路径
针对上述矛盾,技术团队确定了三条并行改进主线:
- 催化剂体系优化:切换至新型重油裂化催化剂,基质活性与孔结构针对性调整,抗钒能力显著增强,在掺渣比提高3个百分点的情况下仍保持目标转化率。
- 进料雾化与提升管改造:更换高效喷嘴,改善原料雾化效果,减少热裂化副反应,干气与焦炭产率得到抑制。
- 烟气脱硝系统升级:引入选择性催化还原(SCR)技术,配合低氮燃烧器改造,实现NOx源头削减与末端治理协同。
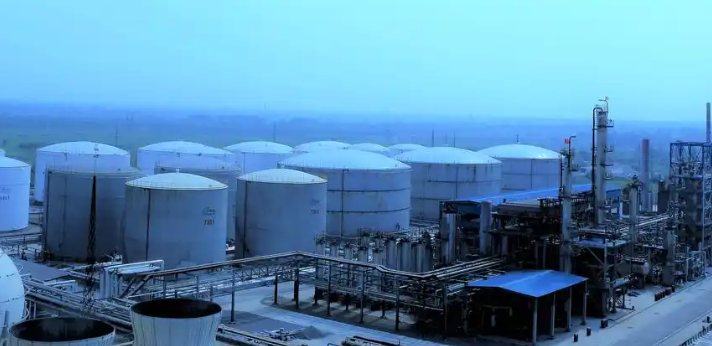
改造前后的量化对比
以改造前一年与改造后标定周期的平均数据对比,总液收从82.3%提升至84.1%,汽油辛烷值保持稳定,柴油十六烷值略有改善。能耗方面,主风机与气压机运行效率提升是主要贡献项。环保指标改善更为直观:颗粒物排放浓度下降约40%,SO₂与NOx均实现达标且留有裕度。
值得关注的是,中国石油天然气股份有限公司大港石化分公司在改造中并未追求单一指标最优,而是兼顾了长周期运行可靠性与操作弹性。这一点在后续几次原料性质波动中得到了验证。
持续优化的方向建议
装置运行虽已趋稳,但仍有挖潜空间。建议下一步重点关注:再生器密相温度分布的均匀性调控,以及SCR催化剂在长期运行中的活性衰减规律跟踪。同时,可结合在线分析数据建立催化剂置换周期的动态模型,避免过度换剂带来的成本浪费。
对于同类催化裂化装置的改造,大港石化分公司的实践表明:以系统匹配为出发点、以数据标定为验证手段的技术路线,比单纯追求某一单元“高配”更具工程可行性。