大港石化成品油质量升级技术路径与硫含量控制要点解析
近年来,汽柴油标准从国四到国六的跃迁,本质上是硫、烯烃、芳烃等指标的系统性收窄。尤其是硫含量,从国四的50ppm降至国六的10ppm,这一数量级的跨越对加氢装置的催化剂选型、反应温度和氢油比控制提出了极为苛刻的要求。作为炼化一体化链条上的关键节点,中国石油天然气股份有限公司大港石化分公司在成品油质量升级上的探索,既是工艺迭代的缩影,也是工程实践与理论耦合的典型案例。
加氢脱硫的核心机理与催化剂失活陷阱
硫的脱除并非单纯的“高温高压”就能解决。4,6-二甲基二苯并噻吩这类空间位阻型硫化物,其C-S键断裂需要借助酸性位点与金属位点的协同作用。若反应温度超过380℃,催化剂积碳速率会呈指数上升,反而缩短再生周期。大港石化在柴油加氢装置上采用**两段串联工艺**:一段主要脱除噻吩类硫化物,二段则针对 refractory 硫化物进行深度脱除。这种设计将床层平均温度控制在340~360℃区间,既保证了脱硫率,又延缓了催化剂失活。
实操层面,氢油比的调节往往被低估。当氢油比低于300:1时,硫化氢分压过高会抑制脱硫反应平衡;但盲目提升至600:1以上,又会加剧循环氢压缩机的能耗。根据我司近三年的运行数据,将氢油比稳定在420~480:1之间,硫含量可稳定控制在6~8ppm,且装置能耗较国五阶段下降约9%。
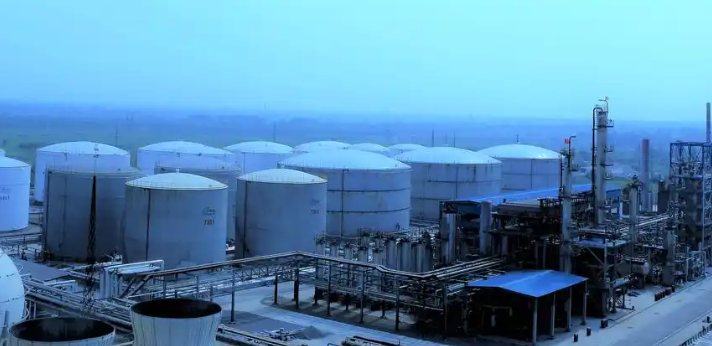
催化裂化汽油的降烯烃与保辛烷值平衡
催化裂化汽油贡献了车用汽油池的30%~40%,但其烯烃含量通常在25~35vol%。烯烃虽能提升辛烷值,却在燃烧中易生成胶质。常规做法是提高反应苛刻度或增加催化剂中ZSM-5分子筛比例,但这会显著损失轻油收率。大港石化的对策是采用**选择性加氢脱硫+轻汽油醚化**的组合路线:将全馏分汽油切割为轻、中、重三段,仅对重汽油进行深度加氢,轻汽油则进入醚化反应器与甲醇反应生成MTBE,以此弥补因烯烃饱和而损失的辛烷值。
这一路径的关键在于切割点的精准控制。切割温度若低于60℃,轻汽油中C5烯烃含量不足,醚化转化率偏低;若高于75℃,则重汽油中硫含量超预期,导致加氢负荷波动。实际操作中,我司将切割点控制在68±2℃,配合催化剂预硫化时的精确升温程序,最终使产品硫含量低于8ppm,研究法辛烷值损失控制在1.2个单位以内。
硫含量控制的在线监测与质量卡边
质量卡边操作是炼厂降本增效的核心手段,但过度的卡边会带来质量闪爆风险。中国石油天然气股份有限公司大港石化分公司在成品油罐区及调合管线中部署了**在线全硫分析仪**,采样周期缩短至90秒,并利用近红外光谱结合偏最小二乘算法预测调合后的终硫值,预测误差小于1.5ppm。当预测值接近9ppm时,系统自动触发回炼指令,将不合格组分切至不合格罐,而非直接降量。
从实际运行数据看,2024年一季度我司汽油调合一次合格率提升至98.7%,硫含量均值6.2ppm,标准差仅为0.8ppm。相比之下,行业平均水平在7.5ppm左右,标准差约1.5ppm。这种差距并非来自某一台设备的优劣,而是源于对反应动力学参数的持续标定,以及对催化剂活性周期的动态跟踪。每一次换剂后的初期、中期、末期,工艺参数都需要重新优化,而非套用固定模板。
需要强调的是,成品油质量升级不是单一装置的任务。比如,催化裂化装置分馏塔顶循环回流温度若波动超过3℃,就会影响轻汽油硫分布,进而波及下游醚化单元。因此,跨装置的协同优化,有时比单装置提标更能撬动整体质量收益。
回望这些年,从国四到国六的每一步,都是对工程极限的试探。装置运行周期从最初的11个月延长至如今的24个月,催化剂再生次数从每年3次降至1.5次,能耗与产品质量之间的剪刀差在逐渐缩小。中国石油天然气股份有限公司大港石化分公司在硫含量控制上的实践表明,质量升级的真正瓶颈不在于标准本身,而在于对每一个变量关系的深刻洞察与微调能力。未来若推行国七标准,硫含量可能降至5ppm以下,那将是对现有加氢工艺的又一次重新审视,而我们已经开始储备低温高活性催化剂的相关数据了。